正压与侧压弹片电池连接器怎么选:受力方向、工作行程与公差链核对
选型弹片电池连接器(Spring Battery Connector)时,“正压(Top-Press)”与“侧压(Side-Press)”是最容易混淆的两个结构概念。许多硬件与结构工程师常常根据“电池是从上方放入还是从侧面推入”来下定义,但在连接器工程图纸上,这并不能作为根本判定依据。
核心工程判据是:电池端的配合接触面,加载到连接器弹片接触点上的法向受力矢量(Normal Force Vector),究竟是垂直于 PCB 板面,还是平行于 PCB 板面。
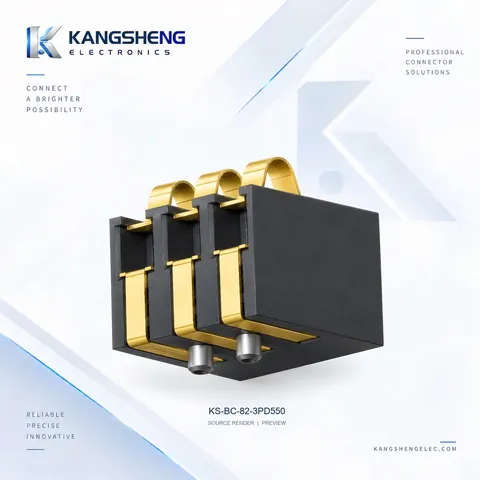
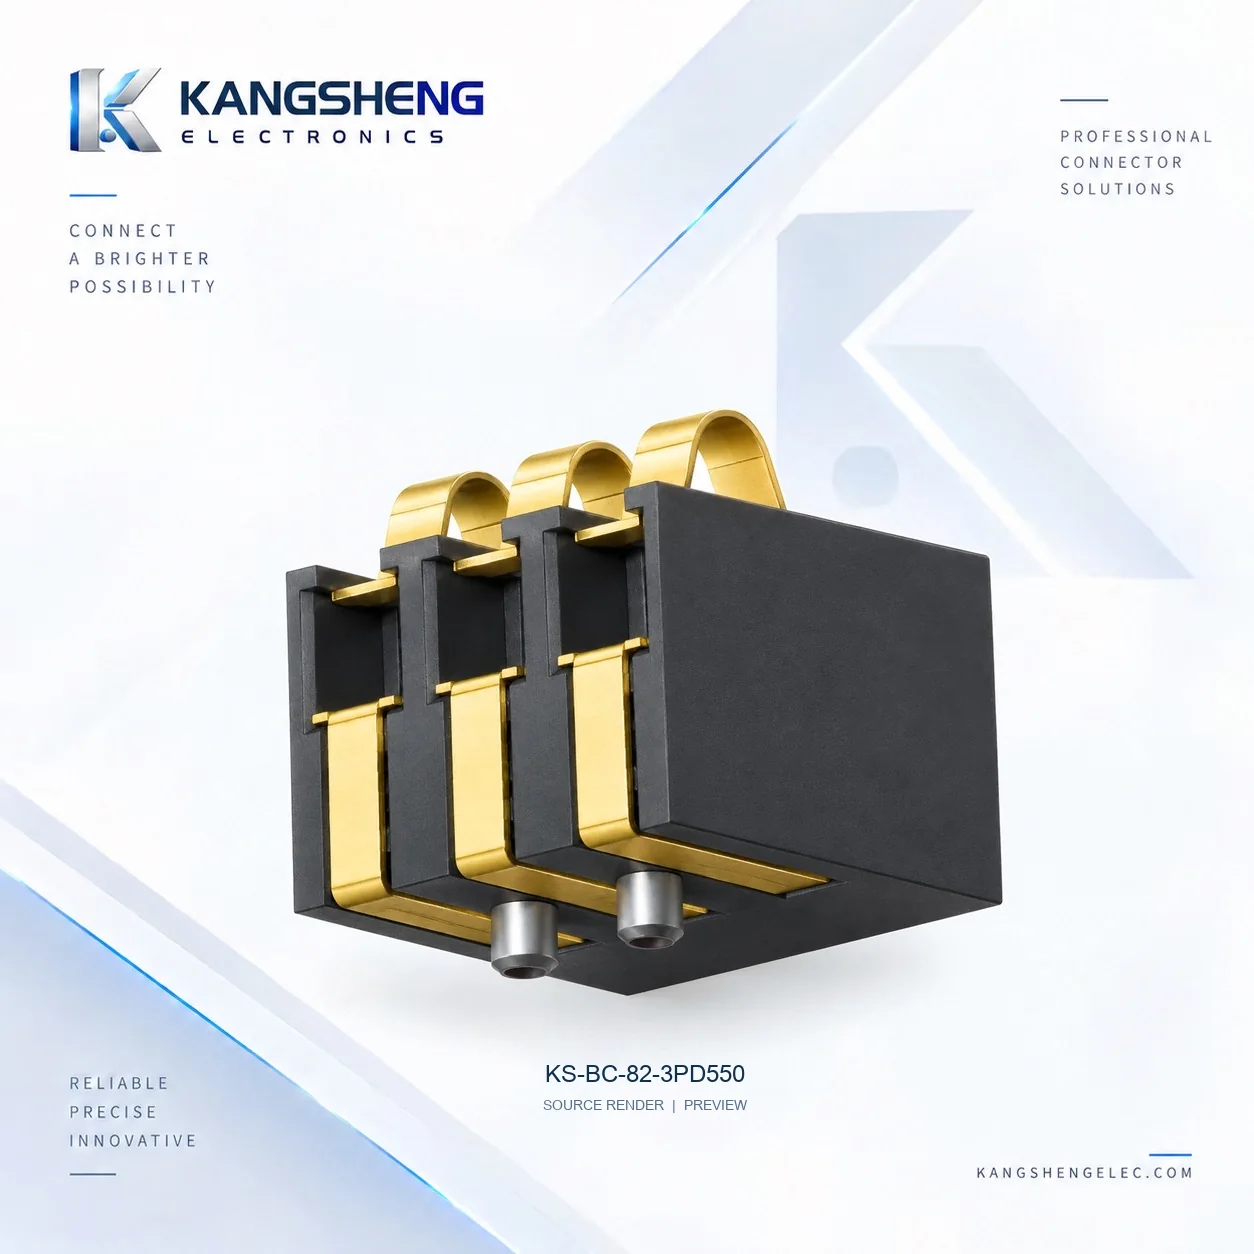
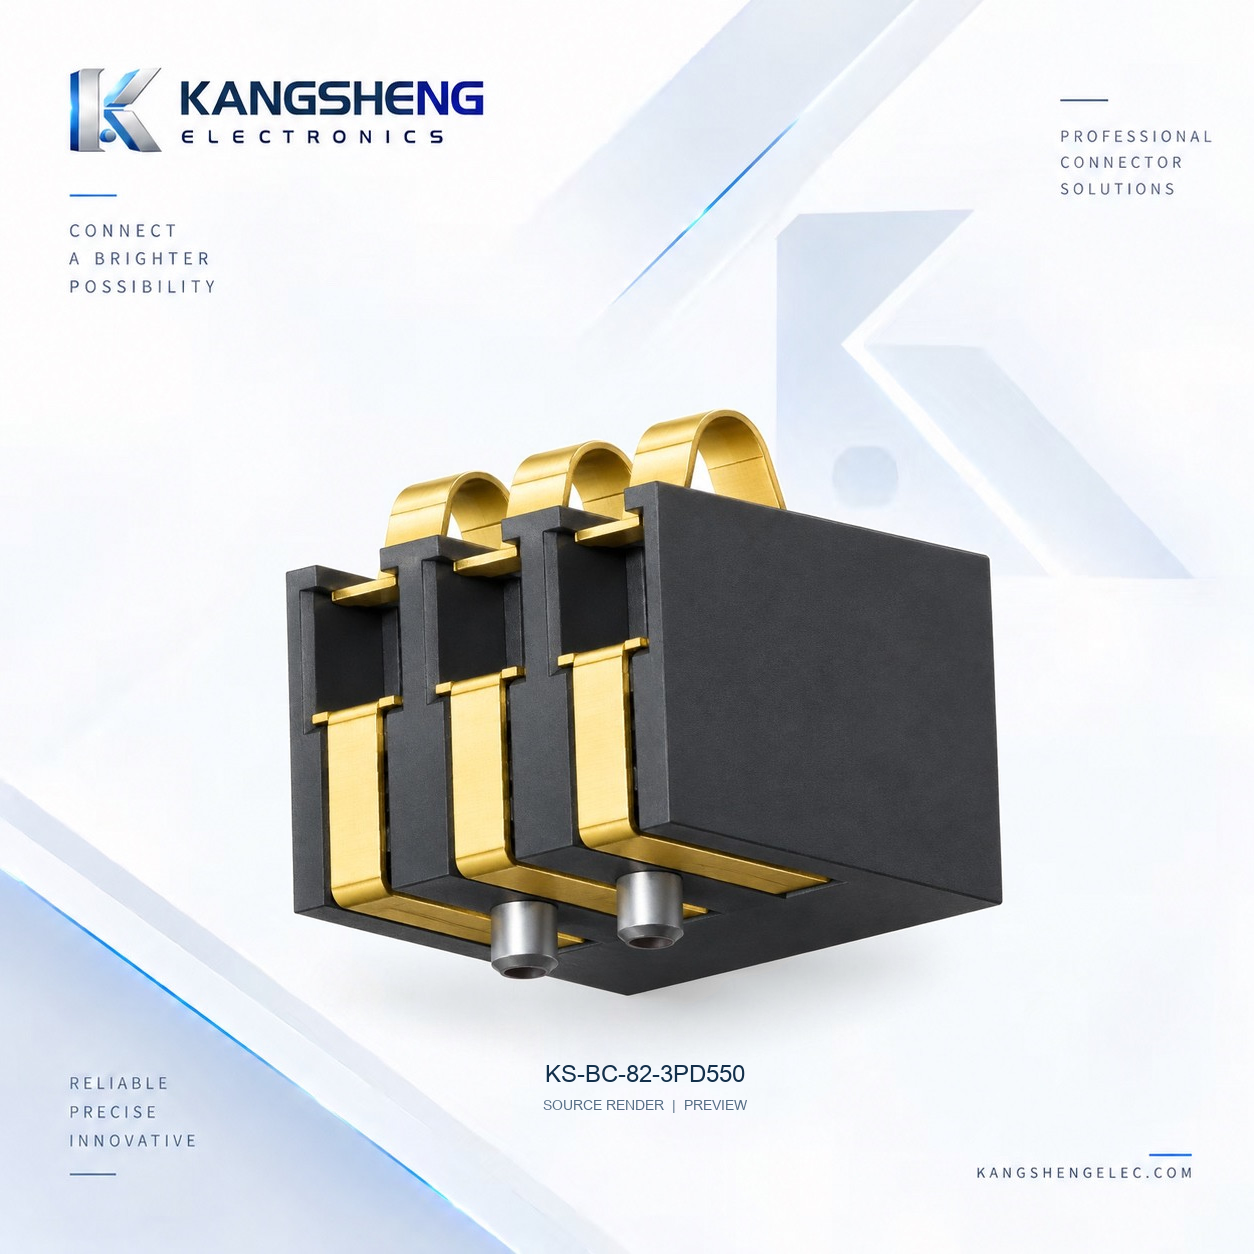
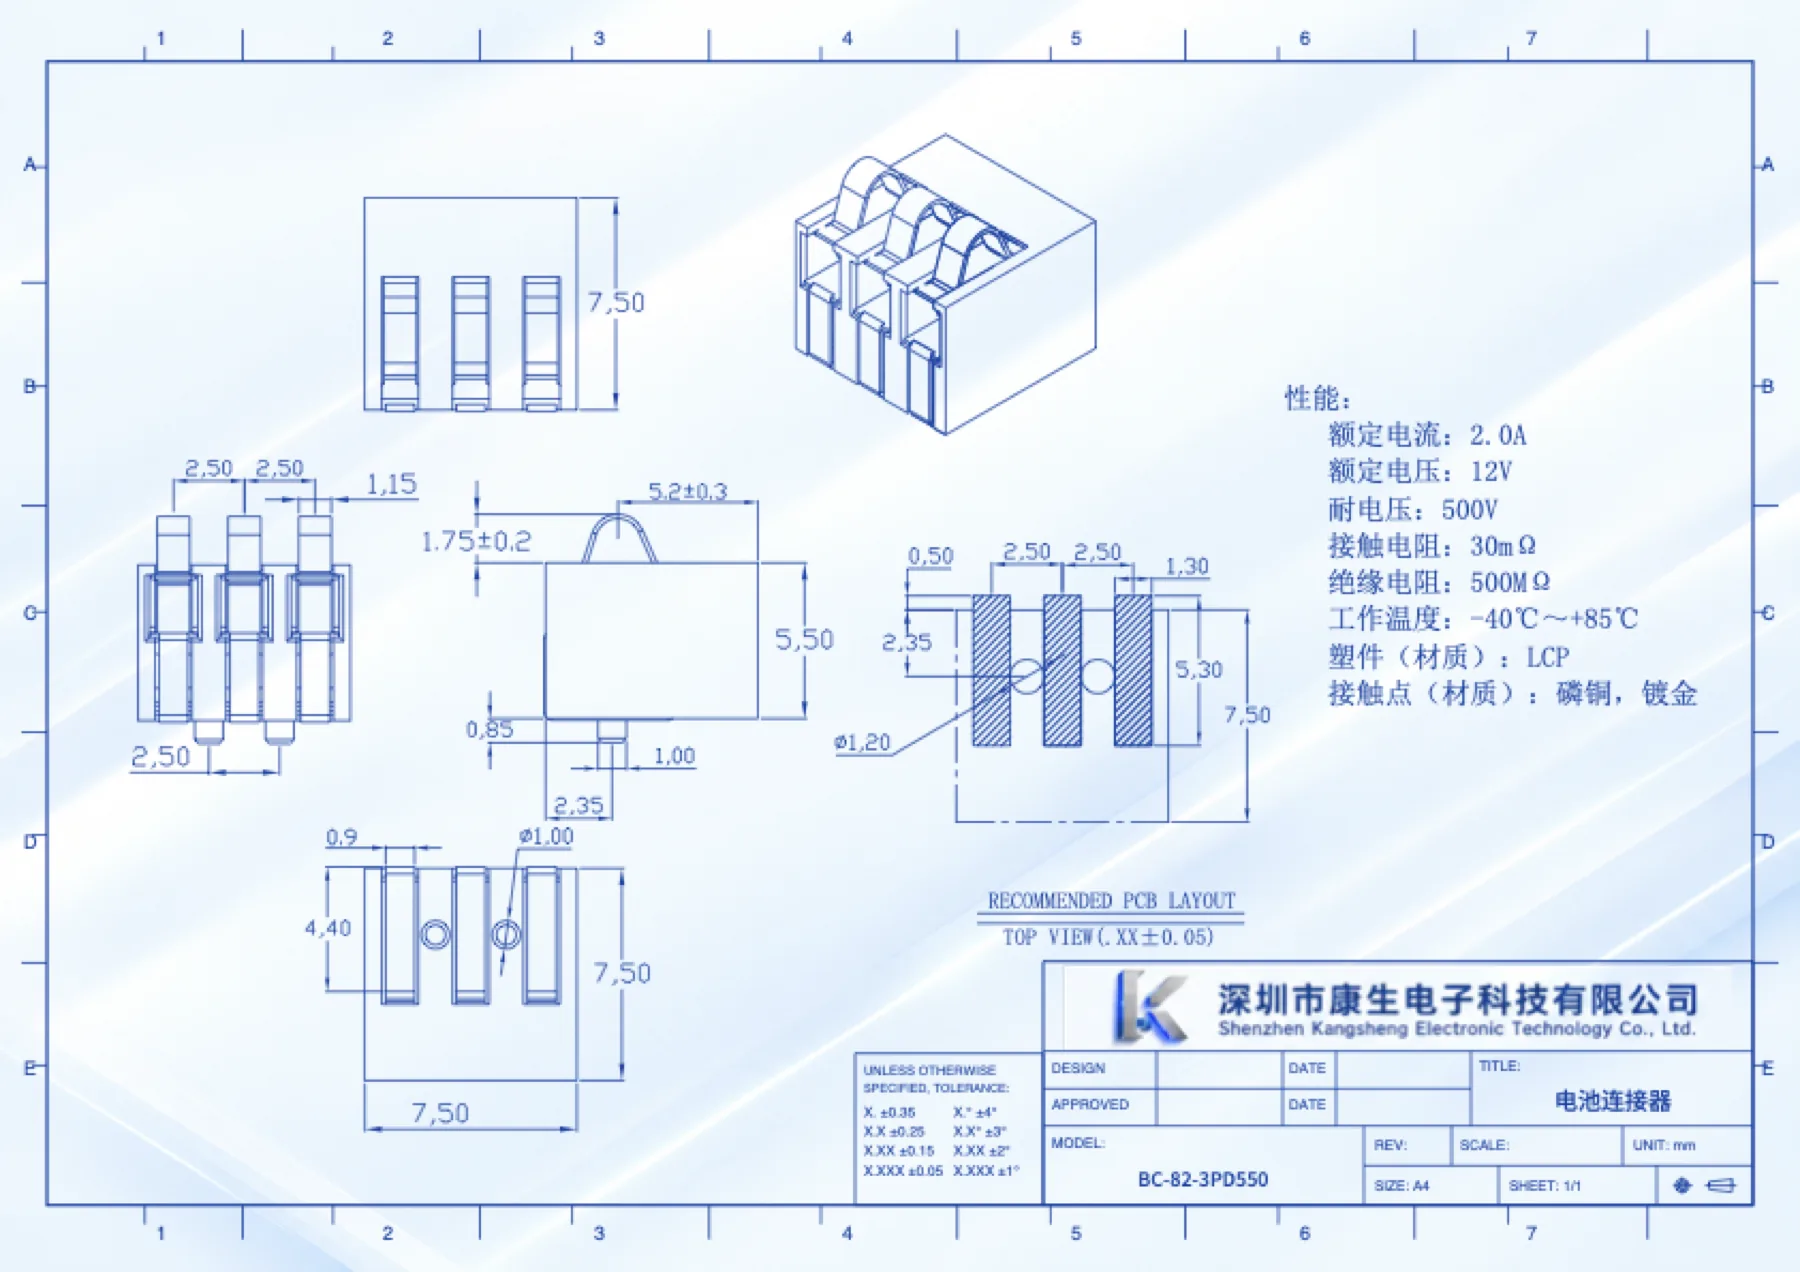
- 正压(Top-Press):受力矢量垂直于 PCB 板面。电池压下时直接向下挤压悬臂梁弹片。典型代表如康生 KS-BC-82-3PD550。
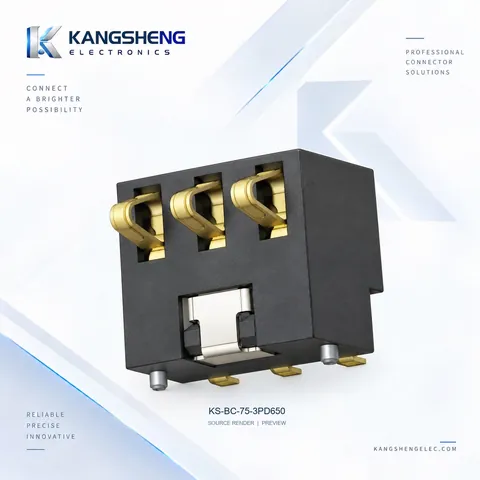
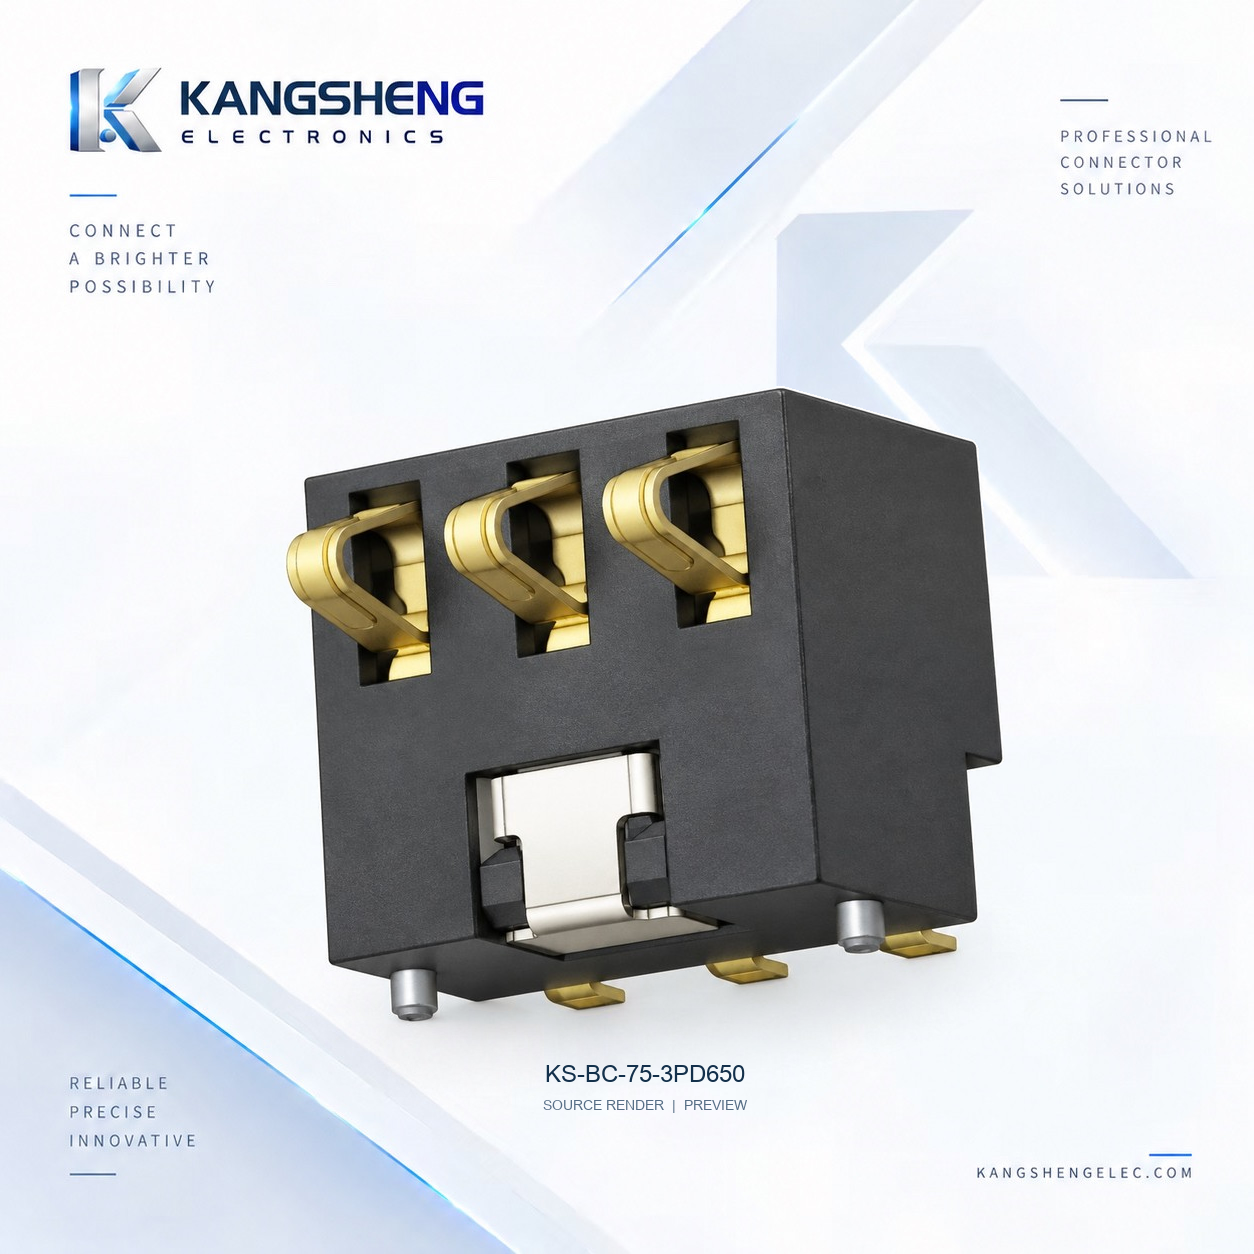
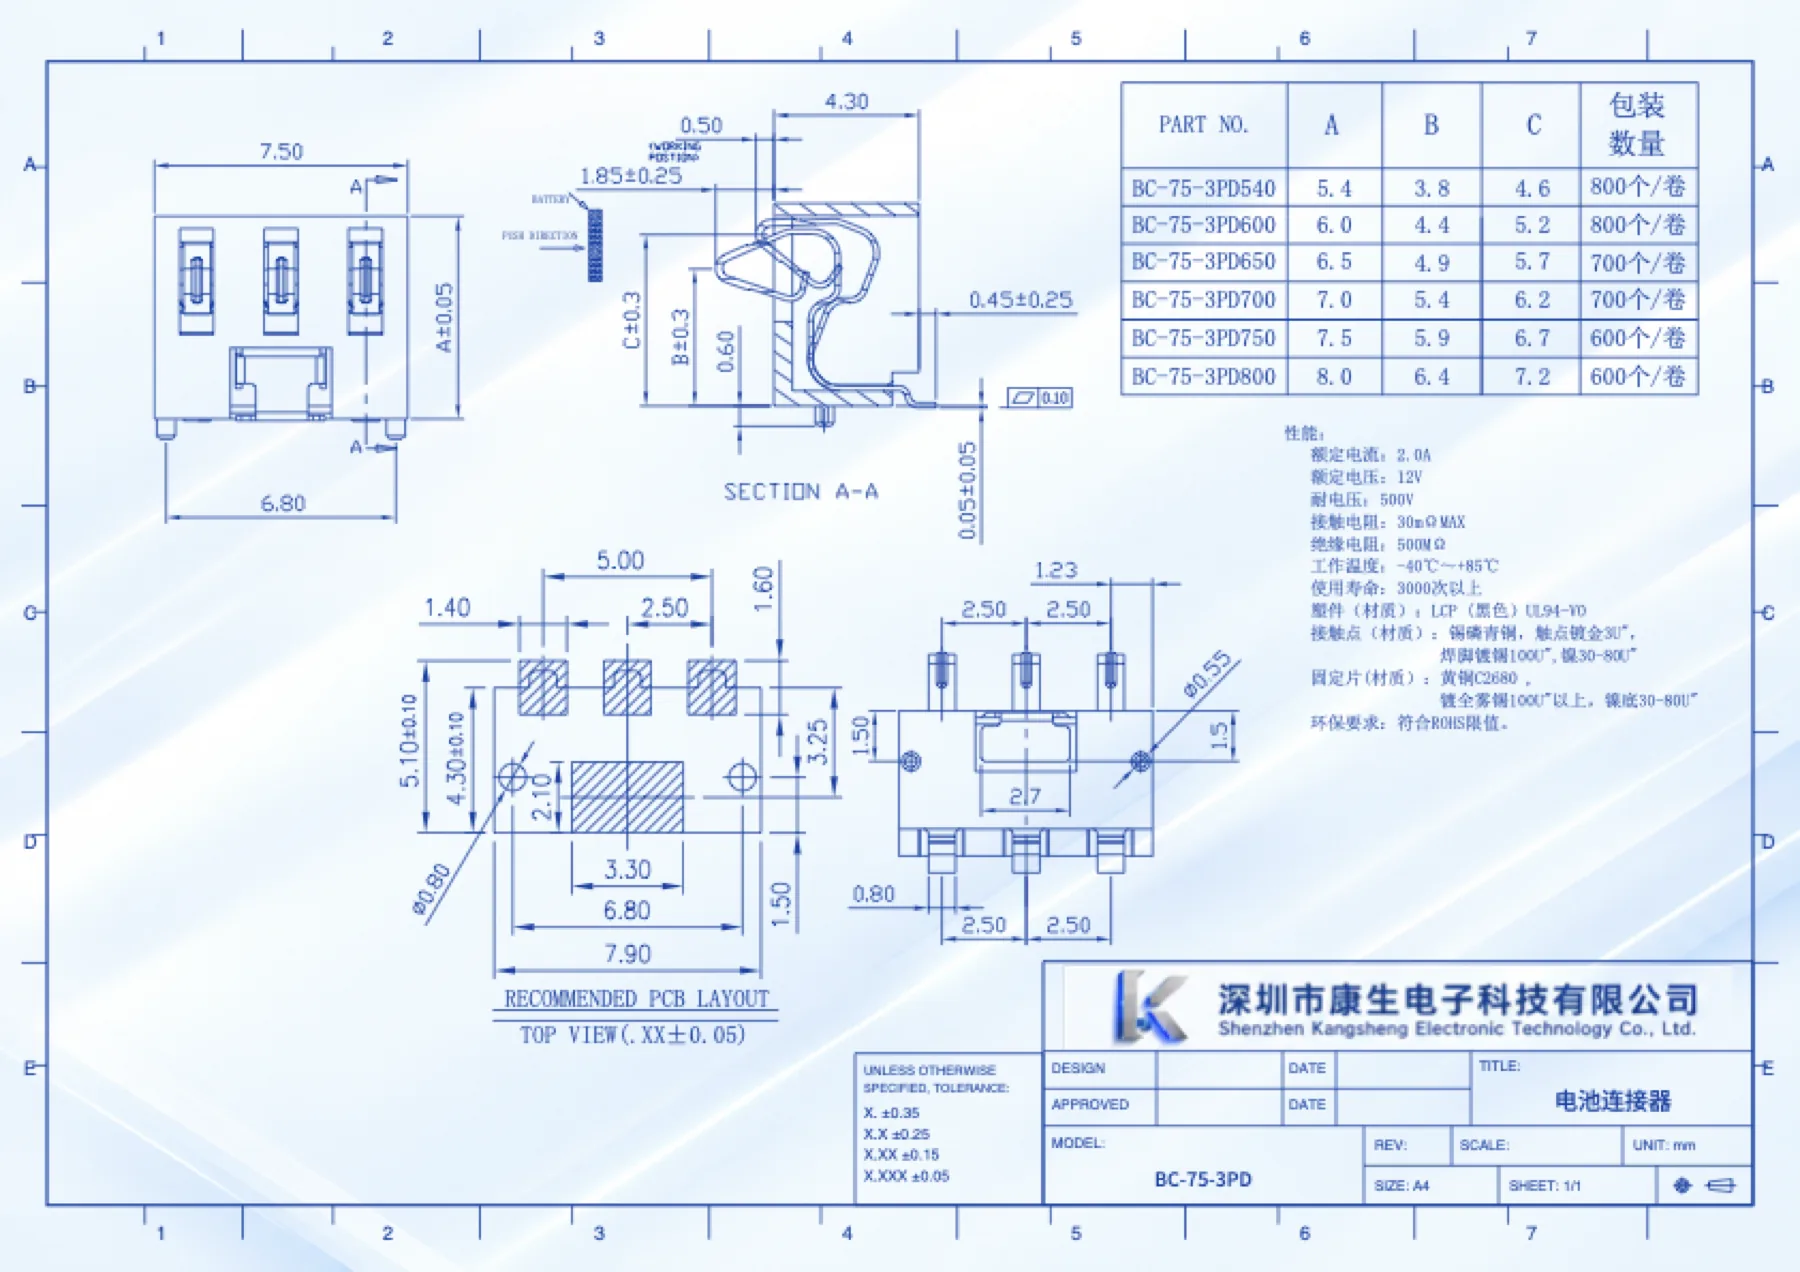
- 侧压(Side-Press):受力矢量平行于 PCB 板面。电池推入时水平挤压弹片接触弧面。典型代表如康生 KS-BC-75-3PD650。
对于移动智能终端、电动工具、手持设备或便携储能电池包设计,两者的受力模式、压缩行程公差链、擦拭自洁能力以及安装加固策略有着本质区别。
1. 物理机理:悬臂梁弯曲 vs 接触擦拭自洁
在微观电气接触理论(Holm Contact Theory)中,金属触点的真实导电面积并非宏观几何面积,而是由微观凸起峰接触形成的“导电斑点(A-spots)”。总接触电阻包含收缩电阻与表面膜电阻。足够的正压力是压溃表面微观钝化层、保证阻抗稳定的基石。
- 正压弹片的受力物理学:
正压连接器弹片本质是一个固定端弯曲悬臂梁。垂直压缩行程产生的反弹法向力直接取决于材料弹性模量与悬臂梁几何截面。正压结构的优势在于受力方向直接、占用水平板面较小,适合高度充裕的整机空间。但其特点是擦拭位移(Contact Wipe)极小,若工作环境有微粉尘或轻度硫化氧化,无法依靠机械摩擦自我清除。
- 侧压弹片的擦拭自洁物理学:
侧压连接器的弹片接触弧面在电池推入时,除了承受法向压缩外,接触点会沿着电池极耳产生一段 0.25 mm 至 0.60 mm 的切向滑移擦拭行程。这一机械剪切摩擦能有效划破金属表面的微观氧化薄膜与有机物吸附层,裸露出新鲜的纯金基底,使接触电阻在严苛震动环境中保持极低水平(通常稳定在 30 mΩ 以内)。
2. 正压 vs 侧压:工程特性全景对照表
以下基于康生批量制造与工程验证数据整理的核心差异对比:
| 评估维度 | 正压弹片连接器 (Top-Press) | 侧压弹片连接器 (Side-Press) | 选型判定准则 |
|---|---|---|---|
| 法向受力方向 | 垂直于 PCB 安装基准面(Z 轴) | 平行于 PCB 安装基准面(X/Y 轴) | 由电池装入机械轨迹决定 |
| 典型康生型号 | KS-BC-82 系列 (2.5mm 间距) | KS-BC-75 系列 (2.5mm 间距) | 见型号对应 2D 图纸与 3D STEP |
| 名义工作压缩量 | 通常 0.6 mm 至 1.2 mm | 通常 1.0 mm 至 1.8 mm | 侧压通常具备更大弹性吸收裕度 |
| 擦拭自洁能力 (Wipe) | 微弱 (<0.1 mm) | 显著 (0.3 至 0.6 mm) | 恶劣工业、多灰尘环境侧压更优 |
| PCB 垂直占用高度 | 高度集中,通常 3.0 至 6.0 mm | 超薄设计,垂直净空通常可压至 2.5 mm 以下 | 整机厚度极端敏感时选侧压 |
| SMT 焊脚受力形式 | 主要承受剥离力与下压力 | 承受强剪切力 (Shear Force) | 侧压必须配置机械定位柱 (Post) |
| 整机装配方式 | 电池垂直落入仓体,上盖扣紧 | 电池沿导轨从侧面滑入卡入 | 配合滑盖/抽拉式电池仓结构 |
| 抗跌落瞬断能力 | 垂直跌落时惯性容易引起微断路 | 垂直跌落更稳定,侧向需防反弹 | 关键设备建议正负极双触点冗余 |
3. 现场失效征兆与根因剖析
在实际量产和出海设备返修中,连接器结构选择不当往往引发以下典型失效:
- 现象 A:电池频繁插拔后,连接器焊脚脱焊掉盘
- 根本原因:在侧压设计中忽视了电池滑入时的瞬间冲击推力。若选用了“无定位柱”的平贴片封装,插拔产生的剪切力完全由 SMT 焊锡承受,焊点疲劳断裂剥离。
- 预防措施:侧压型号必须在 PCB 上开出对应的定位孔,选型带定位柱的型号,由塑胶定位柱吸收 90% 以上的水平冲击。
- 现象 B:设备使用数月后,电池未动却发生开机瞬断、频繁掉电
- 根本原因:正压弹片设计行程过大,长期处于屈服点附近,金属晶格发生应力松弛(Stress Relaxation),永久变形导致有效正压力严重衰减;或是缺少机械硬止挡,外力超压压塌了悬臂梁。
- 预防措施:结构件严格设计限位硬止挡,确保极限过压下弹片仍保留不低于 0.2mm 的保护缓冲。
- 现象 C:低电流测量时阻抗漂移、接触发黑打火
- 根本原因:在缺乏振动锁紧的环境中,正压触点在微动摩擦(Fretting Corrosion)下生成氧化碎屑却无法自洁,导致接触电阻从 20mΩ 飙升至数十欧姆。
4. 计算实例:以 BC-75 与 BC-82 图纸核算工作位置与公差链
公差累加是弹片选型的生命线。计算原则是:无论正压还是侧压,绝不能只看自由高度,必须核算闭环尺寸链。
4.1 侧压算例:KS-BC-75-3PD650(侧压 2.5mm 间距)
查阅 BC-75 系列标准品图纸,在 SECTION A–A 剖视图中:
- 触点自由态前伸尺寸标示为:1.85 ± 0.25 mm(相对于壳体前基准面)。
- 图示额定工作位置(WORKING POSITION)标注为:0.50 mm。
名义工作压缩量计算: 名义压缩量 = 1.85 mm − 0.50 mm = 1.35 mm
纳入来料与装配公差分析:
- 弹片自由态公差:± 0.25 mm
- 电池仓滑轨卡位公差:设为 ± 0.15 mm
- 电池极耳表面平整度公差:设为 ± 0.10 mm
极限工况核算:
- 最大压缩量(最恶劣硬挤压):1.35 + (0.25 + 0.15 + 0.10) = 1.85 mm。此时触点刚好压平至前表面,未触碰塑胶内部死区,属于安全工作范畴。
- 最小压缩量(最松旷下限):1.35 − (0.25 + 0.15 + 0.10) = 0.85 mm。依然保有 0.85 mm 的有效弹性形变,法向力能可靠维持在额定下限之上(大于 80 gf),杜绝开路虚接。
4.2 正压算例:KS-BC-82-3PD550(正压 2.5mm 间距)
查阅 BC-82 系列标准品图纸,在正立剖面图中:
- 塑胶基体高度 A 为 5.50 mm。
- 触点自由态顶点伸出高度约为 6.80 mm。
- 推荐工作高度(Working Height)设计为 6.00 mm,垂直压缩行程设计为 0.80 mm。
在正压设计中,垂直方向的公差累加链包括:PCB 翘曲度(± 0.10 mm)、电池厚度公差(± 0.20 mm)、电池仓底盖扣合公差(± 0.15 mm)。 总公差跨度达到 ± 0.45 mm。若名义行程仅留 0.5 mm,下偏差时实际压缩量仅剩 0.05 mm,极易引发瞬断失效!因此正压选型时,总弹性裕度必须覆盖至少 2 倍的结构公差包络。
5. 黄金设计规则:如何避免压垮与虚接
在量产工程图纸下发前,硬件工程师必须对照以下五条硬性准则核对检查:
- 绝对设立刚性硬止挡(Mechanical Hard Stop):
严禁用连接器弹片本身“压到底”来阻挡电池!设备外壳结构必须设置坚固的限位凸台,当电池到达极限装配位置时,硬止挡必须介入受力,确保弹片在最大公差下距离完全压死至少还有 0.20 mm 的弹性安全裕量。
- 侧压必须使用定位柱(Locating Pegs)分担剪切力:
侧压连接器焊接在 PCB 表面后,每次电池推入都会施加沿焊盘方向的剥离扭矩。必须选用带定位柱型号并在 PCB 上打孔对插,使机械推力直接由定位柱传递给 PCB 玻纤板材,保护 SMT 焊点不开裂。
- 压缩行程维持在黄金区间(40% 至 60%):
行程小于 30%,极易因公差负偏差导致欠压接触不良;行程大于 70%,金属长期工作在塑性形变临界点,易产生永久应力衰减。
- 表面处理兼顾耐磨与阻抗:
正压静态接触可选用标准金厚(1u" 至 3u");侧压由于伴随持续的机械擦拭磨损,建议选用 5u" 至 15u" 甚至局部 30u" 厚金镀层,底镀 50u" 以上致密镍层,确保数千次插拔不露底。
- 绝缘材质耐温保证:
康生正压与侧压连接器全系采用耐高温高刚性工程塑料(PA9T / LCP,阻燃等级 UL94 V-0),在 260°C 无铅回流焊炉温下结构尺寸稳定,确保引脚平整度(Coplanarity)严格控制在 0.10 mm 以内。
6. 康生工程制造与定制支持
在标准型号无法完全贴合整机结构限制时,康生电子基于自有模具车间与自动化组装产线提供快速响应支持:
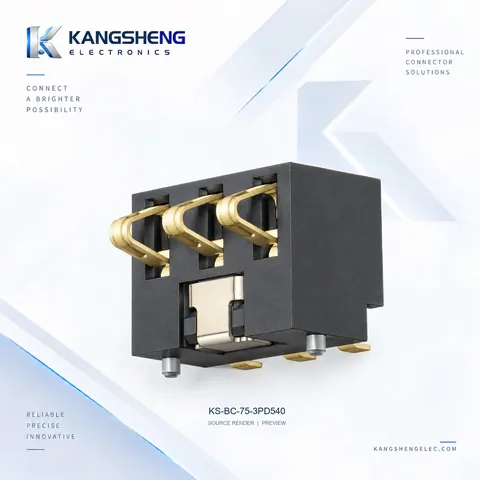
- 塑胶本体高度微调:如 BC-75 系列支持 5.4 mm(KS-BC-75-3PD540)与 6.5 mm(KS-BC-75-3PD650)等多个阶梯高度,满足不同 PCB 沉板与抬高需求。
- 正压力定制微调:通过微调高弹性磷青铜或铍铜端子的冲压弧度与厚度,单 Pin 正压力可在 80gf 至 250gf 之间精准按需配置。
- 全系图纸与 3D STEP 交付:官方免费公开 2D PDF 规格书与 3D CAD 模型,方便结构工程师直接导入 Creo、SolidWorks、Altium 进行装配干涉检查。
- 工程打样周期:标准品打样 24 至 48 小时发货;模具改型支持快速试样。
7. 常见技术问答(FAQ)
正压连接器和侧压连接器在 PCB 封装上能直接互相替换吗?
通常不能直接互换。正压连接器的焊盘布局通常对称居中于本体下方,而侧压连接器为了抵抗水平剪力,焊脚往往向后伸出并搭配定位柱,且两者的触点空间位置与电池导向结构截然不同。替代前必须重新核对 PCB Footprint 与外壳进出方向。
为什么侧压连接器的图纸旋转 90 度看,很像正压连接器?
工程审图时切忌以屏幕视觉方向为准!识别唯一原则是以 SMT 焊接脚所贴合的 PCB 铜箔面为基准参考平面(Datum Plane)。如果受力箭头垂直于板面,即为正压;如果受力箭头平行于板面向前推,即便图纸旋转横置,本质依然是侧压。
如何防止手持终端在跌落测试(Drop Test)时正压弹片发生微瞬断?
应对措施包括:第一,设计紧密过盈的电池卡扣结构,限制电池沿垂直轴的跳动位移;第二,选型弹力较高(大于 150gf)的正压连接器;第三,在关键电源正极采用两组触点并联(Dual-contact Redundancy)设计。
侧压连接器装配时,电池极耳应该做成圆弧还是倒角?
电池配合触面必须做 R0.5 以上的圆角或不小于 30° 的引弧倒角(Lead-in Chamfer),严禁毛刺锐边直接推入,否则会在插拔瞬间刮伤连接器弹片的镀金层,甚至将弹片头部卡翻。
如何快速索取康生 BC-75 与 BC-82 系列的样品进行装机验证?
直接通过产品详情页提交在线询价或点击右侧询盘表单,注明您的项目阶段(研发验证/试产)、所需针数与高度,康生工程师将在当日核对图纸并安排样品寄送。